 Contate-nos
 Idioma
Categoria: Indústria de Materiais de Construção - Ventilador Centrífugo para Fornos de Cal Ven...
See Details
Uma linha de transporte pneumático para cimento, farinha ou pellets de plástico raramente para no alimentador rotativo ou no ciclone. Na maioria dos casos, ele para no ventilador. Quando a resistência real do sistema excede a pressão que o ventilador pode desenvolver, a velocidade do ar cai abaixo do ponto de saltação, os sólidos se depositam ao longo dos trechos horizontais da tubulação e a linha obstrui. A diferença entre uma linha que funciona por meses e outra que precisa de limpeza semanal geralmente é uma decisão de seleção do ventilador tomada antes da instalação. A conclusão que você deve levar em qualquer projeto de transporte pneumático é simples: escolha o ventilador centrífugo de acordo com a curva de resistência real do sistema, e não de acordo com uma tabela de pressão nominal.
Um ventilador centrífugo não empurra o produto diretamente através do tubo. Ele move o ar e o ar carrega o produto. Para que isso funcione de forma confiável, o ventilador deve fornecer duas coisas no mesmo ponto de operação: fluxo volumétrico suficiente para manter a velocidade de transporte acima da velocidade de sedimentação das partículas e pressão estática suficiente para superar qualquer resistência entre o ponto de alimentação do material e o separador final. Se qualquer um dos valores for curto no ponto operacional real, o sistema se conecta em algum lugar a jusante do ponto de alimentação.
Os ventiladores centrífugos são adequados para o transporte pneumático porque fornecem um fluxo de ar contínuo e constante com um aumento moderado de pressão. Suas curvas de desempenho são mais íngremes do que as dos sopradores de deslocamento positivo, o que significa que o fluxo muda visivelmente quando a resistência muda. Esta é a fonte mais comum de confusão: uma máquina de deslocamento positivo mantém o fluxo aproximadamente constante, enquanto um ventilador centrífugo segue a curva de resistência da instalação. O efeito prático é que a tubulação, o filtro e o ventilador devem ser desenvolvidos como um único sistema. Se você precisar de um lembrete de como ventiladores centrífugos industriais lidam com relações de fluxo de ar e pressão , vale a pena revisar antes de corrigir a especificação.
Os sistemas de transporte pneumático são divididos em operação em fase diluída e em fase densa, e a especificação do ventilador é completamente diferente para cada um.
Na fase diluída, o produto é suspenso na corrente de ar a velocidades de transporte de aproximadamente 15 a 30 m/s. A taxa de carregamento de sólidos é baixa e a pressão necessária do ventilador está normalmente na faixa de 0,02 a 0,15 bar. A fase diluída é simples, flexível e adequada para longas distâncias. Sua desvantagem é o desgaste e a degradação das partículas porque o produto impacta as paredes dos tubos e dobra em alta velocidade.
A fase densa move o material ao longo do tubo em baixa velocidade, geralmente de 3 a 8 m/s, usando uma pressão mais alta na entrada da linha. Utiliza menos ar e produz menos desgaste e degradação, mas a pressão necessária pode facilmente exceder 0,15 bar. A maioria dos sistemas de fase densa depende de sopradores ou compressores de deslocamento positivo. No entanto, para distâncias de transporte curtas e capacidades moderadas, um ventilador centrífugo de alta pressão ainda pode ser uma solução viável e de baixo custo.
| Parâmetro | Fase diluída | Fase densa |
|---|---|---|
| Velocidade de transporte | 15 a 30m/s | 3 a 8m/s |
| Pressão típica do ventilador | 0,02 a 0,15 bar | 0,15 bar e superior, muitas vezes acima da faixa centrífuga |
| Carregamento de sólidos | Baixo | Alto |
| Risco de desgaste | Altoer at high velocity | Baixoer |
| Ajuste de ventilador centrífugo | Bom | Limitado a linhas curtas e pressões moderadas |
O método correto tem três etapas: calcular a resistência, calcular o fluxo de ar e depois verificar a potência e a classe de pressão.
A perda total de pressão consiste na capa de entrada ou filtro, tubo reto, curvas, elevação vertical, alimentador rotativo, ciclone ou receptor de filtro e filtro de mangas final. Cada um desses elementos contribui com uma queda de pressão mensurável no fluxo de projeto. Na prática, os engenheiros muitas vezes subestimam os cotovelos e superestimam os tubos retos. Uma abordagem mais segura é calcular o comprimento equivalente da linha, somar tudo e depois verificar com os fornecedores de componentes. Adicione uma margem de aproximadamente 10% para incerteza, mas evite o superdimensionamento excessivo, pois isso move o ponto operacional para uma área menos eficiente da curva do ventilador.
O fluxo de ar necessário é o produto da velocidade de transporte escolhida e da área da seção transversal do tubo. A velocidade deve permanecer acima do ponto de saltação para o material específico. Pós alimentares leves podem transportar cerca de 15 a 18 m/s; cimento e areia normalmente precisam de 20 a 25 m/s; materiais mais pesados ou mais adesivos precisam de mais. Se você especificar a velocidade com base na experiência e não nos dados do material, estará assumindo riscos desnecessários de entupimento ou desgaste. Um guia de seleção baseado em capacidade, pressão e comportamento do material é uma referência prática nesta fase.
Uma vez conhecidos o fluxo e a pressão necessários, escolha um ventilador cujo ponto de funcionamento esteja na parte estável da curva de desempenho. O transporte pneumático geralmente move a especificação para ventiladores centrífugos de média ou alta pressão. A potência do motor é derivada do fluxo volumétrico, da pressão e da eficiência do ventilador, mas também deve ser corrigida para a densidade do ar. Um ventilador que manuseia ar quente de processo a 120 °C consumirá mais energia na partida a frio se o motor for dimensionado apenas para a condição quente. Peça ao fabricante para indicar a potência do eixo tanto na condição de projeto quanto na condição de partida.
As propriedades dos materiais afetam não apenas o tubo e o alimentador, mas também a construção do ventilador. Três grupos de materiais merecem atenção especial.
Cinzas volantes, farinha crua de cimento, areia e agregados reciclados movem-se em alta velocidade e desgastam os impulsores rapidamente. Para essas tarefas, a espessura do impulsor e da carcaça, o formato da pá e a disponibilidade de proteção contra desgaste determinam a vida útil. Um ventilador padrão de baixa pressão projetado para ventilação de ar limpo perderá desempenho e equilíbrio muito antes de o projeto atingir seu primeiro intervalo de manutenção.
Farinha, amido, açúcar, grãos e pellets de ração criam um conjunto diferente de requisitos: superfícies lisas, boa vedação e geometria do impulsor que evita o acúmulo de produto. Os pós alimentares também requerem um design higiénico e, muitas vezes, um nível mais elevado de estanqueidade ao pó. Um ventilador de transporte de pó de qualidade alimentar foi construído exatamente para esse tipo de função, com detalhes de construção difíceis de replicar com a adaptação de um ventilador genérico.
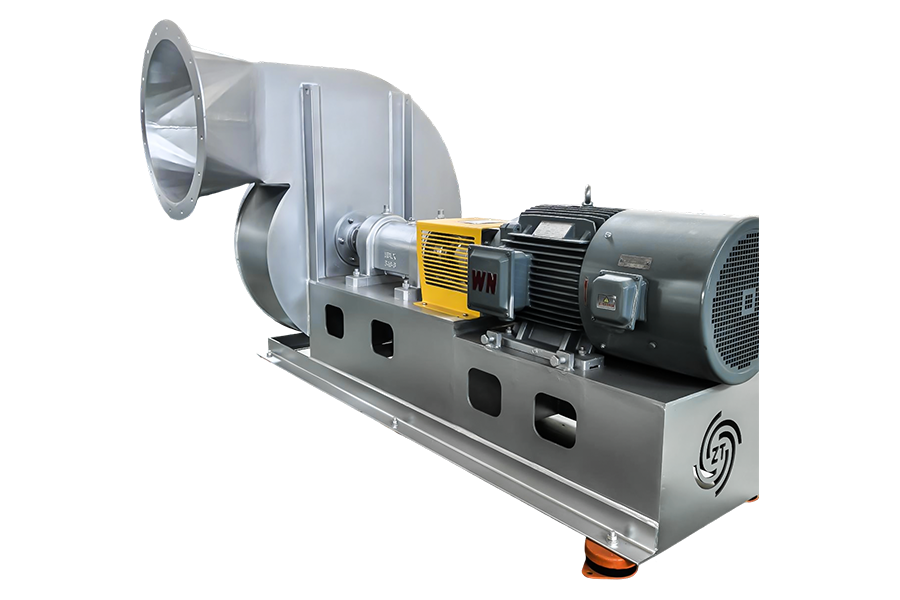 Ventilador de transporte de pó personalizado para fabricantes, fábricas e empresas da indústria alimentícia Jiangsu ZT Fan Co., Ltd. É um ventilador de transporte de pó personalizado na China para fabricantes da indústria alimentícia, fábrica, empresa, categoria: Indústria alimentícia ... Ver Produto →
As linhas de transporte agrícola, que manuseiam grãos, sementes e ração peletizada, geralmente combinam pó abrasivo com umidade e material combustível. O gama de ventiladores de transporte pneumático agrícola atende a essas condições com carcaças reforçadas e vedação que mantém a poeira longe dos rolamentos e dos ambientes externos.
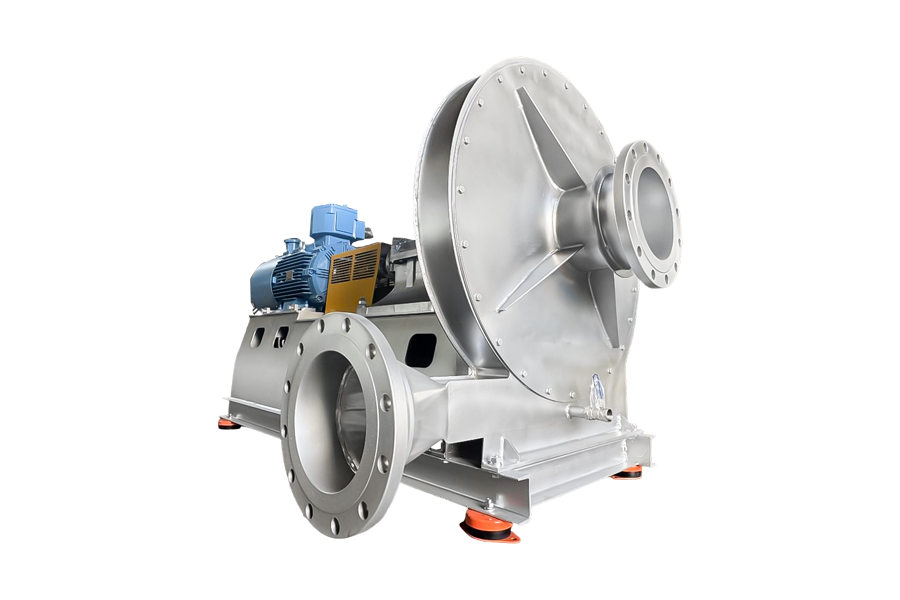 Ventiladores de transporte pneumático agrícola personalizados Fabricantes, fábrica, empresa Jiangsu ZT Fan Co., Ltd. É um fabricante de ventiladores de transporte pneumático agrícola personalizado na China, fábrica, empresa, Ver Produto →
Farinha, amido, pó de alumínio e muitos intermediários químicos formam nuvens de poeira explosivas dentro do equipamento de transporte. O ventilador não é a fonte de ignição na maioria dos incidentes, mas pode ser se o impulsor entrar em contato com a carcaça ou se um rolamento superaquecer. A construção resistente a faíscas, as vedações do eixo e o aterramento adequado reduzem o risco. Para pós tóxicos ou muito finos, vale a pena discutir antecipadamente uma configuração de ventilador com vazamento zero, porque adicionar vedações posteriormente é caro e muitas vezes compromete o desempenho.
Antes da compra, confirme os seguintes pontos com o fabricante do ventilador:
As falhas observadas no local se repetem em fábricas e indústrias. Os mais frequentes estão listados aqui para que possam ser capturados na revisão do projeto:
Se você se lembra apenas de uma coisa deste artigo, faça o seguinte: construa primeiro a curva de resistência do sistema e, em seguida, combine a curva do ventilador com ela. Faça isso antes de discutir o material do impulsor, o tipo de rolamento ou a potência do motor.
Comece com o material, a distância de transporte, o roteiro e o equipamento de separação. Converta-os em fluxo e pressão necessários. Em seguida, escolha um ventilador centrífugo que forneça esse ponto de operação com uma velocidade razoável, uma posição de curva estável e uma margem de motor realista. Quando o projeto envolver materiais difíceis, altas temperaturas ou poeira explosiva, envolva o fabricante do ventilador o quanto antes. Um ventilador selecionado junto com o layout do transportador funcionará por anos; um ventilador adicionado no final do projeto manterá a equipe de manutenção ocupada para todos eles.
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados*
Categoria: Indústria de Materiais de Construção - Ventilador Centrífugo para Fornos de Cal Ven...
See Details
Categoria: Indústria Cerâmica - Ventilador Centrífugo de Forno Ventilador de suporte à combust...
See Details
Categoria: Ventilador centrífugo para sistema de caldeira Ventilador de ar primário ...
See Details
Categoria: Ventilador centrífugo para sistema de caldeira Ventilador de ar secundário ...
See Details
Categoria: Ventilador centrífugo para sistema de caldeira Ventilador de tiragem induzida (vent...
See Details
Categoria: Indústria de Materiais de Construção - Ventilador Centrífugo para Fornos de Cal Ven...
See DetailsMobile: +86-188 6157 1101
No.58 Wendong Road, zona industrial da cidade de Xushe, cidade de Yixing, província de Jiangsu, China
Direitos autorais © JIANGSU ZT FAN CO.,LTD. Todos os direitos reservados.
Fabricantes de ventiladores centrífugos de aço inoxidável

+86-188 6157 1101
